 当前位置:
服务器机柜与数据中心行业为什么用上海自动拉钉机:机柜铆接工艺
服务器机柜、网络机柜、通信机柜和数据中心配套柜体,是典型的“铆钉大户”:一台柜体从框架、门板、铰链、层板到安装板,铆钉点位动辄上百个,而且订单批量大、交期紧。这个行业也是自动拉钉机应用最成熟、投资回报较快的领域之一。
一、机柜铆接的工艺现状
机柜以冷轧钢板、铝板折弯焊接成框架后,大量附件靠抽芯铆钉连接:门板铰链、锁杆、加强筋、层板托、安装导轨、接地件、通风网板等等。传统方式是工人持气动拉钉枪,手工取钉、插入、扣枪,一台柜上百个点位,需要2-3人配合,问题集中在三方面:长时间重复动作效率衰减;漏钉、浮钉要到质检甚至客户现场才发现;旺季招工和留人困难。
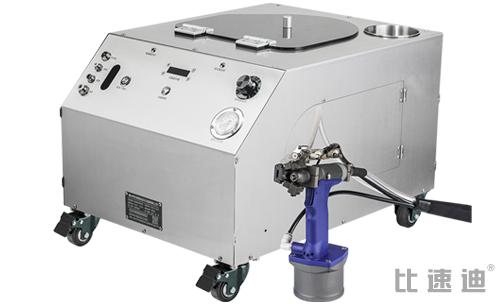
二、自动拉钉机在机柜线的价值
| 环节 | 手工/气动 | 自动送料拉钉机 |
|---|---|---|
| 取钉上钉 | 逐颗手工取放 | 振动盘排序、吹钉到枪头,扣动即打 |
| 节拍 | 受工人速度限制 | 节拍稳定(拉钉机节拍约80次/分钟口径,以实测为准) |
| 人力 | 多人配合、易疲劳 | 1台设备约替代3名工人的重复劳动 |
| 质量 | 漏钉浮钉靠人工查 | 计数防漏,参数一致,不良率显著下降 |
| 表面保护 | 枪头易划伤喷塑面 | 匹配枪头+规范贴枪,外观件压伤少 |
三、两个上海本地案例
上海某服务器机箱厂原来的工位因为送钉慢、工人等钉,成为整条线的瓶颈,上自动送料方案后节拍与产能问题得到解决,过程见服务器机箱厂送钉慢问题解决案例;另一家机箱机柜企业算了一笔账,自动设备替代多名专职拉钉工,旺季不再临时招人,案例见机箱机柜厂用自动拉钉机省人工。这类企业的共同特点是:柜体标准化程度高、单型号批量大、点位固定,自动化收益立竿见影。
四、机柜产线的实施要点
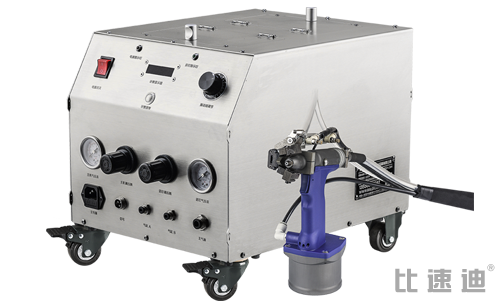
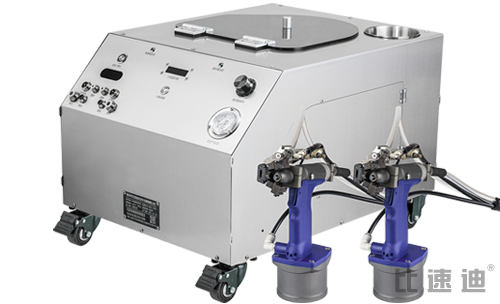
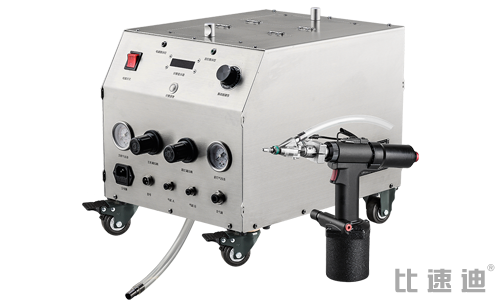
一是按柜体类型配置设备:门板、层板等平面件可做固定式专机或工装,框架和总装用手持自动送料枪;二是利用计数功能,把每台柜的标准钉点数录入程序,漏打即时报警,从“事后质检”变成“过程防错”;三是喷塑后装配时选合适枪头,控制贴枪角度防压伤;四是规格归并,柜体常用铆钉规格有限,归并后换型次数大幅减少;五是先在最大批量的标准柜上试点,验证后再推广到非标柜。试机流程见上门试机政策与流程,设备类型见手持、固定式、双枪与机器人单元对比。
机柜行业 FAQ
机柜铆接常见问题
设备带计数功能,设定标准钉数后未打满会提示报警;配合工位作业指导书和首件确认,漏钉风险大幅降低。
选用与铆钉头型匹配的枪头、垂直贴枪并控制拉力,外观面可做到无明显压痕,建议先打样确认。
标准柜用自动设备、非标柜保留气动工具是常见组合;铆钉规格一致时,手持自动送料枪同样适用于多型号。
对称点位、节拍瓶颈工位可考虑双枪同时作业,具体看工位布局和节拍测算,由厂家出方案。
设备上门培训后即可上线,按常见大批量专线测算2-6个月可回本,建议用试点工位一个月的真实数据验证。
机柜铆接产线提效?发柜体图纸评估
按钉点数量和规格配置手持/固定式方案,上海可上门打样,咨询电话 13556668682。
五、机柜厂改造的四个常见误区
误区一:只盯着总装工位,忽视门板、层板等子件其实更早成为瓶颈,应先测各工位节拍再定改造顺序;误区二:上了设备却不启用计数防漏功能,仍靠人工点数,漏钉风险没有真正消除;误区三:铆钉规格长期不做归并,一条线备十几种枪头流道,换型时间吃掉效率;误区四:不做试机直接采购,用厂家样本速度排产,实际工件上的节拍可能完全不同。正确做法是先拿本厂产量最大的标准柜做试点,用真实铆钉连续打样,记录节拍、卡料和外观数据,跑顺一个月再复制到其他工位,改造决策方法见工厂为什么要上非标自动化铆接设备。
延伸阅读:机箱机柜厂省人工案例 · 服务器机箱送钉慢案例 · 节拍与产量怎么计算
 上一篇